
 Anglais
Qu'est-ce qui rend les microvias laser de précision décisifs pour les performances du maillage de l'atomiseur piézo-électrique ?
Où la précision des micro-trous décide de la qualité de la brume
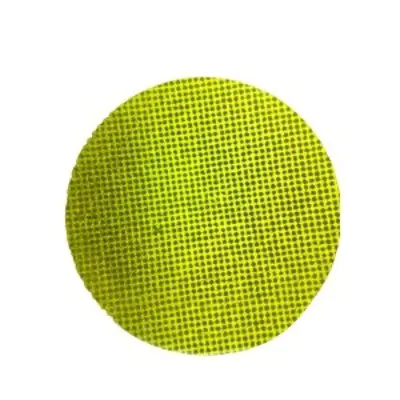
Un atomiseur piézoélectrique transforme l'énergie électrique en un fin spray en faisant vibrer un mince treillis métallique à haute fréquence. Le caractère du brouillard dépend presque entièrement de la géométrie des trous traversés par le liquide. Lorsque les ingénieurs examinent une nouvelle conception de maillage, ils se demandent en réalité avec quelle précision chaque micro-trou peut être formé, avec quelle cohérence il peut être répété et s'il tiendra ses limites sur des milliers de pièces. C'est pourquoi microvias laser de précision sont devenus une voie courante pour les fabricants de nébuliseurs médicaux, d’instruments de beauté, d’humidificateurs et de diffuseurs d’arômes.
Deux plaques grillagées peuvent paraître identiques sous une lampe de bureau tout en produisant des résultats très différents. L’un peut générer un nuage dense de petites gouttelettes, tandis que l’autre produit des gouttes plus grosses qui s’accrochent à la surface et réduisent le débit. Le diamètre du trou, la profondeur du trou, la conicité et l’espacement influencent tous la façon dont le liquide est poussé à travers la plaque et la façon dont chaque gouttelette se détache. De petits écarts dans l'une de ces valeurs apparaissent sous la forme d'une densité de brouillard inégale, d'un chauffage incohérent à l'intérieur de l'appareil et de plaintes d'utilisateurs qui remarquent que le jet change d'une unité à l'autre.
Le forage mécanique traditionnel et la gravure chimique rencontrent tous deux des difficultés à cette échelle. Les forets s'usent rapidement lorsque le diamètre descend en dessous de quelques dizaines de micromètres, et les bavures formées lors du perçage peuvent perturber le chemin d'écoulement. La gravure peut être uniforme sur une plaque, mais elle offre un contrôle limité sur le profil de chaque trou individuel. Le traitement au laser évite une grande partie de cette difficulté car l'énergie est délivrée sans contact physique, de sorte que les feuilles minces ne se plient pas sous la force de coupe et que chaque trou peut être formé dans une séquence planifiée.
À retenir : la qualité du brouillard suit la géométrie du trou, et cette géométrie doit être contrôlée au niveau micrométrique plutôt qu'au niveau millimétrique commun dans l'usinage général.
Comment la géométrie des trous façonne le comportement des gouttelettes
Trous droits et trous coniques
Deux types de profils dominent la conception du maillage de l’atomiseur. Les trous droits gardent un diamètre constant du côté liquide au côté pulvérisation. Ils sont simples à modéliser et à inspecter, et lorsque le diamètre est bien maintenu, ils produisent une taille de gouttelette prévisible. Les trous coniques s'élargissent vers le côté pulvérisation, formant un cône peu profond. Le cône réduit la résistance à mesure que le liquide entre et peut aider chaque gouttelette à se libérer proprement de la sortie, ce que de nombreux concepteurs préfèrent pour une brume fine continue.
Le tableau ci-dessous résume les compromis que les équipes d'ingénierie prennent généralement en compte lorsqu'elles choisissent entre les deux profils.
| Caractéristique | Trou droit | Trou conique |
|---|---|---|
| Utilisation typique | Pulvérisation à volume fixe | Brume fine continue |
| Résistance à l'écoulement | Plus haut à l'entrée | Abaisser à l'entrée |
| Inspection | Vérification du diamètre basée sur une jauge | Vérification du profil et des angles |
| Risque principal | Les bavures de bord affectent le flux | Dérive de l'angle de conicité |
Aucun des deux profils n’est universellement meilleur. Le bon choix dépend de la viscosité du liquide, de la plage de gouttelettes cible et de la fréquence d'entraînement du transducteur. Une revue de conception doit d'abord indiquer ces trois entrées, car elles déterminent si le problème peut être résolu par le seul diamètre ou nécessite une spécification complète du profil avec angle et tolérance.
Itinéraire de processus depuis la tôle jusqu'au maillage fini
Un parcours de processus fiable est construit à partir d’étapes dont chacune protège la suivante. Sauter une étape ou modifier la séquence peut modifier le profil final du trou même lorsque les paramètres du laser semblent corrects sur le papier. Un itinéraire typique pour une plaque maillée formée au laser comprend les étapes suivantes.
- Préparation du film : aplatissez et nettoyez la tôle, vérifiez l'épaisseur dans la plage convenue et marquez les bords de référence pour l'alignement.
- Fixation : fixez la feuille sur une scène plate afin que le motif des trous s'aligne avec les caractéristiques de montage de la pièce finie.
- Formation de trous laser : formez chaque trou avec de courtes impulsions dans un ordre de balayage contrôlé, en ajustant la taille et l'énergie du point en fonction de la géométrie cible.
- Nettoyage des bords : éliminer le matériau de refonte et les micro-bavures avec une étape qui ne modifie pas le diamètre du trou.
- Inspection finale et emballage : mesurez les plaques échantillonnées, enregistrez les résultats et protégez le treillis fini des rayures et de la contamination.
L'ordre de numérisation mérite une attention particulière. Si le laser se déplace à travers la plaque dans une direction sans interruption, la chaleur s'accumule d'un côté et les trous situés sur le bord le plus éloigné peuvent s'éloigner de la cible. L'alternance de la direction de balayage et l'insertion de courts intervalles de refroidissement répartissent la charge thermique de manière uniforme, ce qui maintient le diamètre étroit sur toute la zone active.
Cibles mesurables pour les trous, l'espacement et la planéité
Les spécifications doivent être rédigées de manière à ce qu'un fournisseur puisse les mesurer sur le site de production. Des expressions telles que haute précision n’offrent rien de comparable à une équipe d’achat. Une spécification pratique répertorie chaque caractéristique, sa plage cible et la méthode utilisée pour la vérifier.
| Caractéristique | Cible typique | Méthode de vérification |
|---|---|---|
| Diamètre du trou | 2 à 30 micromètres | Échantillonnage de jauge optique |
| Tolérance de diamètre | À moins de 1 micromètre dans les zones critiques | Mesure au microscope |
| Nombre de trous par pièce | Des centaines à plusieurs milliers, comme dessiné | Analyse d'images |
| Uniformité du pas | Cohérent sur toute la zone active | Mesure de coordonnées |
| Planéité de la plaque | Déviation limitée à travers le maillage | Vérification du profil de surface |
| Hauteur des bavures | Seulement quelques micromètres | Inspection transversale |
La planification des mesures est aussi importante que la cible elle-même. L'échantillonnage doit couvrir le centre et les bords de chaque plaque, car la chaleur de traitement peut produire de petits gradients sur la surface. Un plan qui vérifie une seule zone peut approuver les pièces qui tombent en service ultérieurement.
Dans un pilote anonyme, les trous mesurés au centre de la plaque sont restés bien dans les limites de tolérance, tandis que les trous proches du bord extérieur ont dérivé d'environ 2 micromètres. La modification de l'ordre de numérisation et l'ajout d'intervalles de refroidissement ont comblé l'écart dans le lot suivant, et les mesures des bords correspondaient au centre dans la limite convenue.
Paramètres laser qui contrôlent la qualité des bords
Largeur d'impulsion et contrôle de l'énergie
Des impulsions courtes limitent la propagation de la chaleur dans le métal environnant, ce qui réduit la couche de refonte qui se forme autour de chaque trou. Des impulsions plus longues éliminent la matière plus rapidement, mais elles peuvent laisser des bords plus épais qui rétrécissent le trajet d'écoulement et modifient le comportement des gouttelettes. L'énergie par impulsion doit éliminer proprement le matériau sans créer de bande affectée par la chaleur plus large que ce que la conception le permet.
Stratégie de chevauchement et d'analyse des points
Le chevauchement entre les impulsions successives détermine la douceur avec laquelle la paroi de chaque trou se forme. Un chevauchement trop faible laisse un profil strié, tandis qu'un chevauchement excessif fait perdre du temps et ajoute de la chaleur. De nombreuses équipes utilisent une stratégie courte à passes multiples : une passe grossière forme le trou, et une passe de finition à plus faible énergie affine le mur et élimine les matériaux de bordure résiduels.
Aide à l'élimination des gaz et des débris
Le gaz d'assistance élimine les débris fondus du trou pendant la formation. Sa direction, sa pression et sa propreté affectent le résultat.
- Le flux de gaz doit éloigner les débris du côté sortie afin que les particules ne se réinstallent pas à l’intérieur du trou.
- La pression doit être équilibrée, car une force excessive peut faire vibrer une fine feuille et déplacer le motif.
- La filtration éloigne les particules redéposées de la zone cible suivante pendant les longs cycles de production.
La qualité des bords est rarement déterminée par un seul paramètre. C'est le résultat combiné de l'énergie d'impulsion, du chevauchement, de l'ordre de balayage et du débit de gaz.
Défauts courants et comment les détecter rapidement
La plupart des défauts des maillages formés au laser ont un petit nombre de causes. Reconnaître le symptôme à un stade précoce facilite grandement la correction du processus avant qu'un lot complet ne soit affecté.
- Trous partiellement bouchés : généralement causée par des débris redéposés. L'échantillonnage de la lumière transmise révèle rapidement le problème.
- Dérive conique : souvent causé par un changement de concentration après de longues courses. La vérification de la mise au point à intervalles fixes maintient le profil stable.
- Bavures côté sortie : généralement lié à un faible débit de gaz ou à des luminaires usés. Un contrôle transversal confirme la cause.
- Diamètre réparti sur la plaque : généralement causée par la dérive thermique. L'échantillonnage au centre et sur les bords identifie la tendance.
Un exemple concret montre comment ces chèques rapportent. Un acheteur a signalé un jour qu'environ 18 plaques sur 1 000 avaient échoué à un test de débit. L'analyse des causes profondes a mis en évidence une buse de gaz qui s'était légèrement déplacée lors d'un changement d'appareil. Le fournisseur a ajouté un contrôle d'alignement au début de chaque quart de travail et, en deux semaines, le taux de défaillance est tombé en dessous de 2 plaques sur 1 000.
Méthodes de vérification qui renforcent la confiance des acheteurs
Microscopie Optique et Electronique
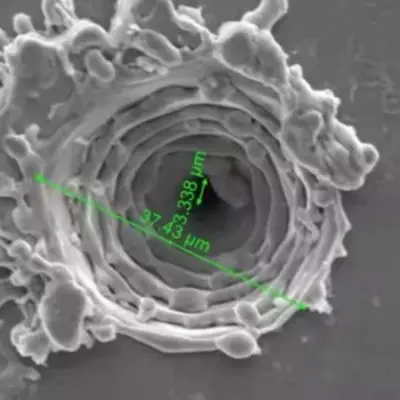
La microscopie optique est suffisamment rapide pour un échantillonnage de routine et fonctionne bien pour les contrôles de diamètre et de pas. La microscopie électronique offre un grossissement beaucoup plus élevé et révèle la structure des parois, les couches de refonte et les microfissures que les méthodes optiques peuvent manquer. Un plan équilibré utilise des contrôles optiques pour la production quotidienne et l'imagerie électronique pour la qualification et l'analyse des défaillances.
Tests de débit fonctionnel et de pulvérisation
Les données dimensionnelles prouvent que les trous sont de la bonne taille, mais elles ne prouvent pas que le maillage fonctionnera correctement. Les tests fonctionnels mesurent le débit, la forme de pulvérisation et la distribution des gouttelettes dans un appareil qui imite le dispositif final. La comparaison de ces résultats avec le rapport dimensionnel montre si la spécification capture les propriétés importantes lors de l'utilisation.
Un rapport dimensionnel prouve que les trous sont de la bonne taille, tandis qu'un test de pulvérisation prouve que le treillis fonctionne.
Choisir des matériaux de maillage pour une atomisation fiable
La sélection des matériaux façonne à la fois le comportement du laser et les performances du maillage à long terme. Chaque famille de métaux réagit différemment à la chaleur et possède son propre profil de corrosion.
Acier inoxydable austénitique offre une bonne résistance à la corrosion et un comportement mécanique stable, ce qui en fait un choix courant pour les appareils qui entrent en contact avec des solutions à base d'eau. Il forme des parois de trous propres mais nécessite un contrôle minutieux de la chaleur pour limiter les couches de refonte.
Alliages à base de nickel offrent une forte résistance à la fatigue sous vibration continue. Ils conviennent aux applications exigeantes où la plaque doit conserver sa forme pendant une longue durée de vie, même si le coût est plus élevé et les fenêtres de traitement plus étroites.
Feuilles enduites ajoutez une couche de surface pour la compatibilité chimique ou le contrôle du mouillage. Le revêtement doit résister au traitement laser sans se fissurer, c'est pourquoi le type de revêtement et les paramètres laser doivent être qualifiés ensemble.
L’épaisseur de la feuille est une autre décision clé. Les feuilles plus fines percent plus proprement mais se déforment plus facilement lors de la manipulation et du montage. Les feuilles plus épaisses conservent leur forme mais nécessitent des temps de cycle plus longs et un contrôle plus strict de la conicité. Faire correspondre l’épaisseur au profil du trou cible est généralement le moyen le plus efficace d’équilibrer le rendement par rapport au temps de cycle.
Liste de contrôle de sourcing pour les acheteurs
La capacité technique est plus facile à juger lorsqu’un acheteur sait quelles questions poser. La liste de contrôle ci-dessous aide les équipes d'achats et d'ingénierie à comparer les fournisseurs sur la base de preuves plutôt que d'affirmations dans des brochures.
- Confirmez la taille minimale du trou réalisable à l’aide d’échantillons, et pas seulement de chiffres publiés.
- Demandez un rapport de mesure montrant la répartition réelle du diamètre sur la plaque.
- Demandez comment la concentration, le débit de gaz et l'alignement des appareils sont surveillés pendant la production.
- Passez en revue le parcours du processus, en particulier le nettoyage des bords et l’inspection finale.
- Convenez par écrit du plan d’échantillonnage et des critères d’acceptation avant la première commande.
- Commencez par un lot pilote avant de passer aux volumes en vrac.
Les fournisseurs qui expliquent chacun de ces points en termes simples mettent généralement en œuvre un processus plus discipliné. Pour un aperçu technique du même processus, consultez le microvias laser pour maille d'atomiseur page, qui décrit la plage de travail et comment elle est mesurée.
Foire aux questions
Q1 : Quelles tailles de trous sont pratiques pour le maillage de l'atomiseur ?
De nombreux modèles d'atomiseurs utilisent des trous compris entre 2 et 30 micromètres environ. Le meilleur choix dépend du liquide, de la plage de gouttelettes souhaitée et de la fréquence du transducteur. La cible doit donc être confirmée avec un échantillon avant de geler le modèle.
Q2 : Comment le traitement au laser se compare-t-il à la gravure chimique pour les feuilles minces ?
La gravure offre une bonne uniformité sur une plaque mais un contrôle limité sur les profils de trous individuels. Le traitement au laser forme chaque trou dans une séquence planifiée avec une qualité de conicité et de bord définie, ce qui est important lorsque le profil lui-même fait partie de la spécification.
Q3 : Comment vérifier la géométrie des trous sans détruire un échantillon ?
La microscopie optique et l'échantillonnage par lumière transmise vérifient le diamètre, le pas et le blocage sans couper la pièce. Pour les structures coniques et murales, une pièce témoin traitée avec les mêmes paramètres peut être sectionnée tandis que les pièces de production restent intactes.
Q4 : Quelles informations une demande de devis doit-elle inclure ?
Incluez le matériau et l'épaisseur de la feuille, le dessin de disposition des trous, la plage de diamètres cibles, le type de profil, la taille de la zone active, les attentes en matière d'échantillonnage et les quantités attendues pour les commandes pilotes et groupées. Des entrées claires réduisent les cycles de révision et rendent le devis plus précis.
Q5 : Pourquoi le premier lot prend-il parfois plus de temps ?
Le premier lot comprend généralement le réglage des paramètres, la vérification des appareils et l'étalonnage de l'inspection. Une fois le processus stable, les lots ultérieurs avancent plus rapidement, c'est pourquoi de nombreux acheteurs considèrent l'exécution pilote comme une étape de qualification.
Transformer les spécifications en sortie de brouillard stable
La production de brouillard stable commence bien avant l’assemblage de l’appareil. Cela commence par une géométrie de trou clairement définie, un parcours de processus qui protège chaque étape et des méthodes de mesure qui reflètent la manière dont le maillage sera réellement utilisé. Lorsque ces éléments s'alignent, la plaque délivre le même jet de la première unité à la dernière.
Pour les équipes planifiant une nouvelle conception d’atomiseur, l’étape suivante la plus utile est une spécification écrite et un échantillon. Travaillez ensemble sur le profil du trou, le matériau et le plan de vérification, et utilisez le traitement des micro-trous référence pour comparer les limites du processus avant de fixer les objectifs finaux.
Produits connexes
-
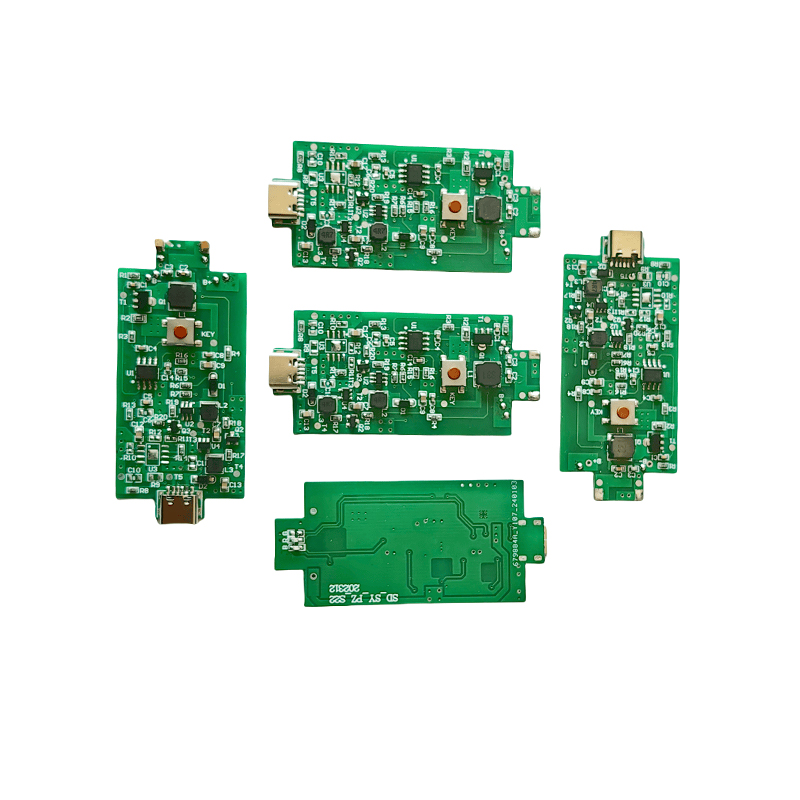
Plateau de brumisation pour humidificateur d'aromathérapie, carte PCB à cinq têtes, carte de pilote à 10 têtes
-
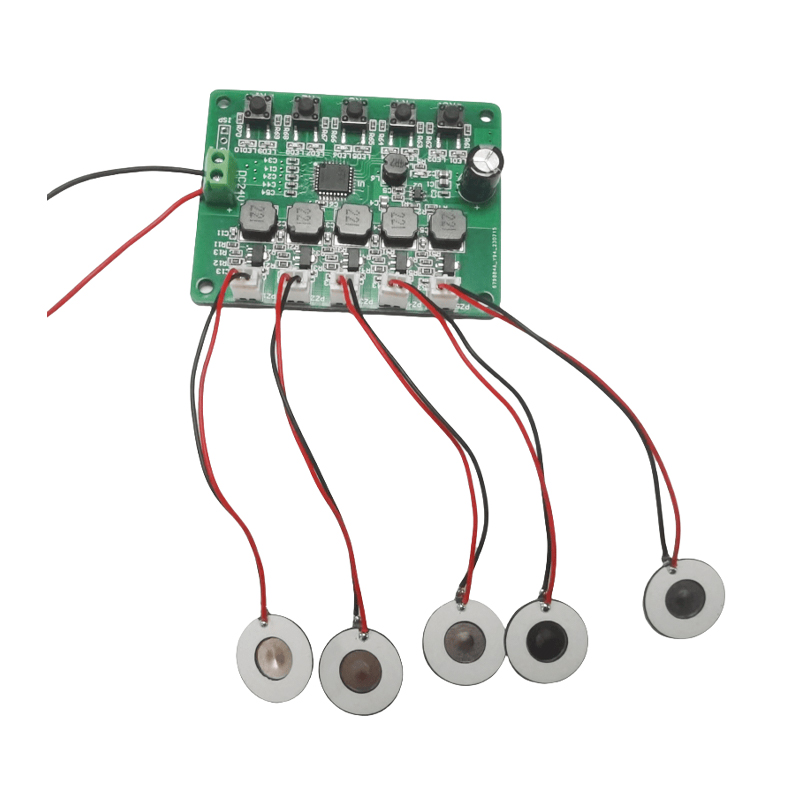
Nébuliseur médical pour inhalation, respirateur, nébuliseur monté sur la tête, pilote PCB B
-
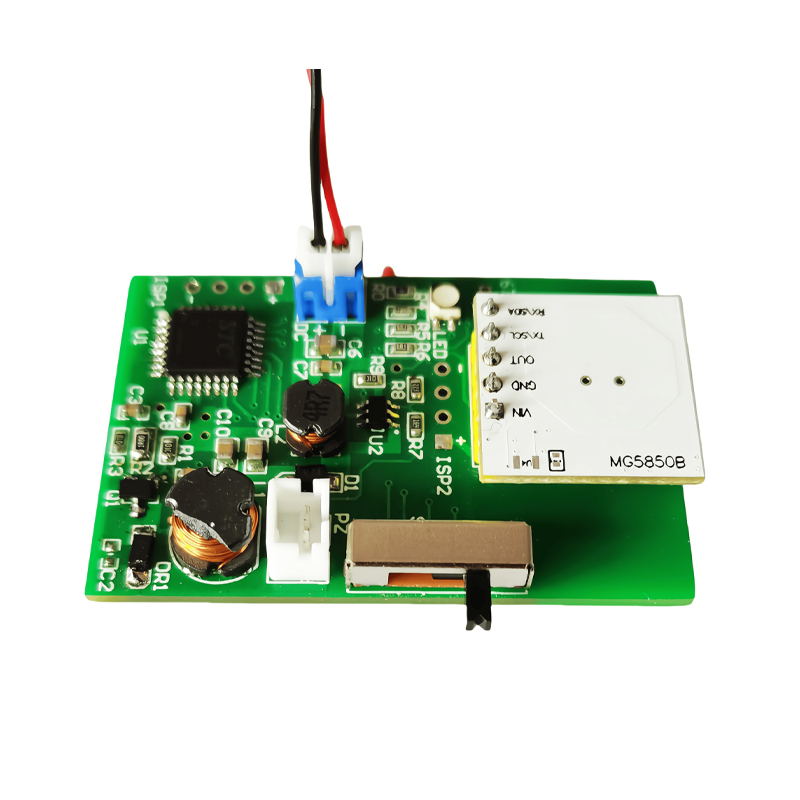
Plateau d'atomiseur à maille médicale PCB, atomiseur électronique pour arrêter de fumer, carte de pilote PCB
-
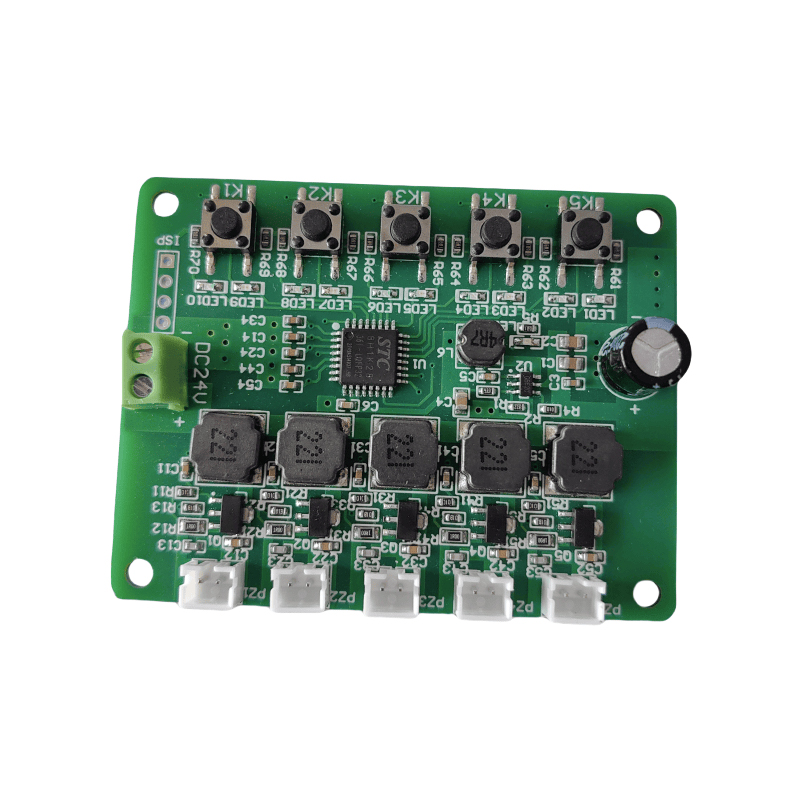
Carte de pilote pour humidificateur, carte PCB en croissant, fonction de synchronisation 2/4h, 1.5W
-
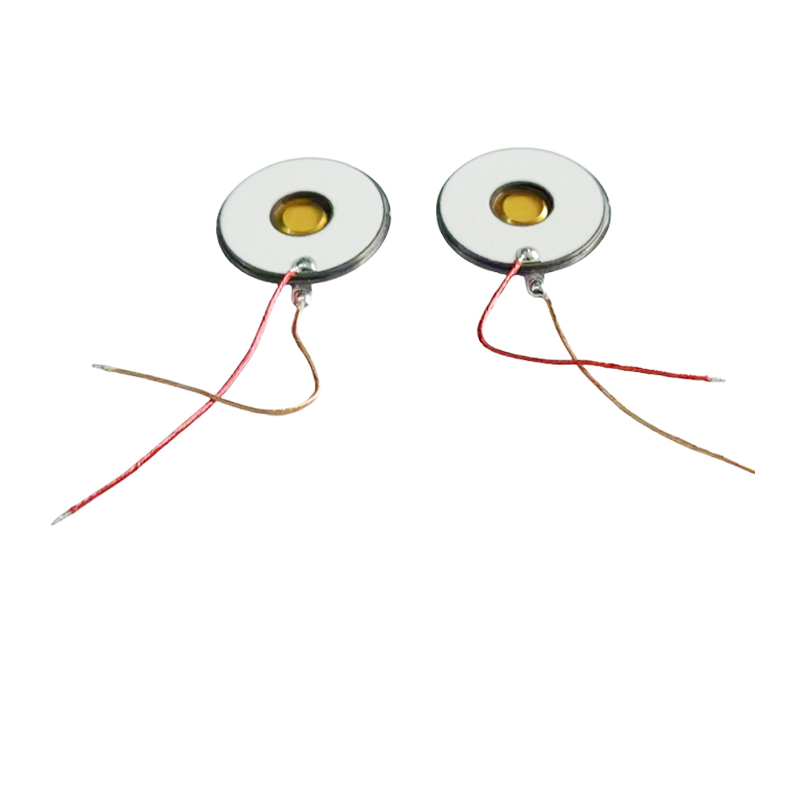
Membrane PI en polyimide M16-108KHZNébuliseur à micro-mailles en mailleNébuliseur médicalNébuliseur à mailles ultrasoniquesNébuliseur par inhalation microporeux de 3 μm avec disque de nébulisationConsommation d'énergie1 ~ 1,5 W
-
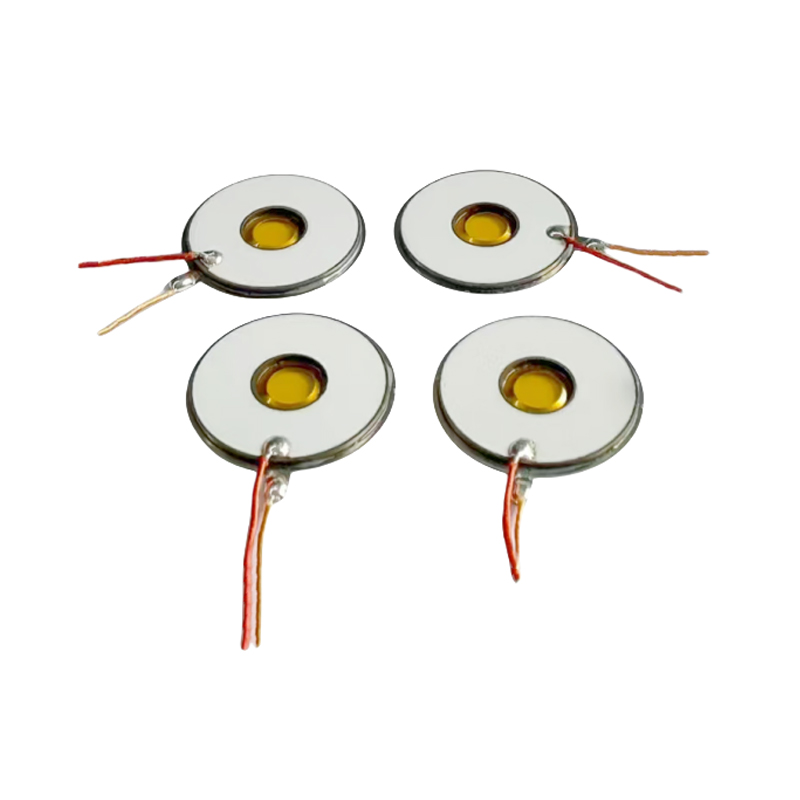
Membrane en polyimide PI M16-108KHZNébuliseur à micro-mailles en mailleNébuliseur médicalNébuliseur à mailles ultrasoniquesDisque de nébuliseur microporeux de 3 μm pour nébuliseur inhalateur
-
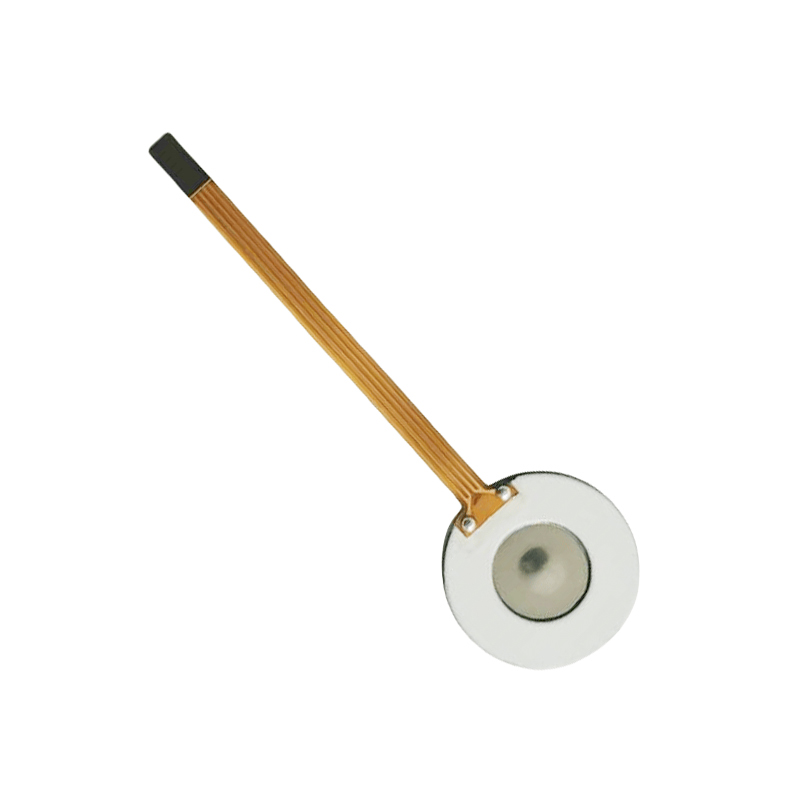
Membrane en polyimide PI M16-110KHZNébuliseur à micro-mailles en mailleNébuliseur médicalNébuliseur à mailles ultrasoniquesDisque de nébuliseur microporeux de 3 μm pour nébuliseur par inhalation
-
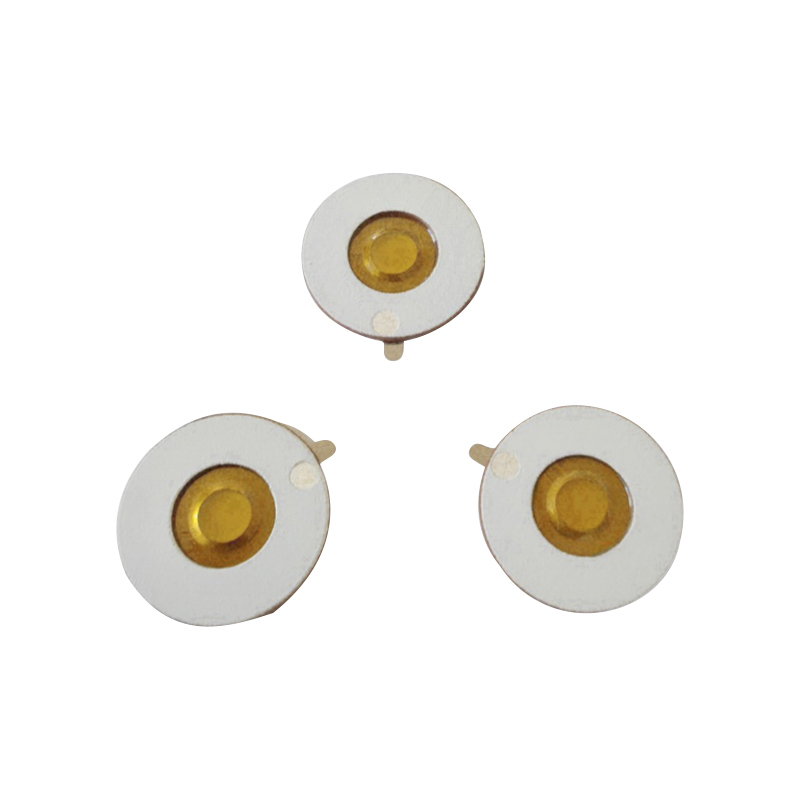
Membrane PI en polyimide M16-108KHZNébuliseur à micro-mailles en mailleNébuliseur médicalTablette de nébuliseur à mailles ultrasoniquesPlateau de nébuliseur de budésonide pour inhalation microporeuse de 3 μm
- Liens rapides
- Produit
- À propos
- Application
- Nouvelles
- Contact
- Liens produits
- Atomiseur piézo-électrique à mailles médicales
- Atomiseur piézo-électrique à film polymère PI
- Atomiseur piézo-électrique à mailles sans plomb KNN
- Puce de mise à zéro de maillage sans plomb PI
- Atomiseur piézo-électrique à micro-mailles pour chauffage
- Atomiseur piézo pour ventilateur/humidification/beauté
- Transducteur d'atomisation ultrasonique
- Atomiseur piézo ultrasonique haute fréquence
- Atomiseur piézo-électrique avec capteur de production d'énergie et de chauffage
- Conception de PCB d'atomiseur piézo-médical
- Technologie de traitement de micro-trous au laser de précision
- Contact
-
Bâtiment 1, Fortune Star 2, n°311 Huanzhen North Road, ville de Chang'an, ville de Haining, province du Zhejiang, Chine.

-
+86-18006619680

-
+86-13777879680

-
Felix@saidapiezo.com

riney@saidapiezo.com
yugao@saidapiezo.com
emily@saidapiezo.com
dean@saidapiezo.com -
Felix: +86 18157327658

John: +86 18957351358
Emily: +86 18957339358
Dean: +86 15356418868
- Mobile