
 Anglais
Qu'est-ce qui fait de la puce de réduction à zéro maillée sans plomb PI l'avenir de la technologie d'atomisation médicale sûre
Comprendre les puces de mise à zéro du maillage sans plomb PI : le fondement de la nébulisation médicale moderne
La technologie de nébulisation médicale exige une précision au niveau moléculaire. Au cœur de chaque avancée Puce de mise à zéro de maille sans plomb PI se trouve une solution technique qui équilibre trois exigences critiques : le respect des réglementations environnementales, la cohérence dans la génération de particules et la fiabilité en milieu clinique.
Une puce de mise à zéro de maille sans plomb PI fonctionne comme l'actionneur principal dans les nébuliseurs médicaux, les atomiseurs à ultrasons et les systèmes d'administration d'aérosols. Contrairement aux composants existants qui reposent sur des céramiques piézoélectriques contenant du plomb, cette architecture avancée combine une protection par film de polyimide avec des éléments en céramique sans plomb en niobate de potassium et de sodium (KNN) et des microstructures en acier inoxydable 316L. Cette combinaison élimine l’exposition au plomb toxique tout en conservant la précision vibratoire requise pour une distribution uniforme des particules de médicament.
Le terme « remise à zéro » n’implique pas la fonctionnalité de réinitialisation. Au lieu de cela, il décrit le processus de fabrication de précision qui élimine les variations dimensionnelles dans les ouvertures des mailles. Lorsque les ouvertures des mailles s'écartent, même légèrement, de leur géométrie nominale, l'aérosol résultant présente une variation de taille de particule, affectant directement les résultats cliniques. La technologie de mise à zéro garantit que chaque microtrou s'aligne avec un décalage de tolérance zéro, permettant une génération cohérente de particules sur des millions de cycles de vibration.
Pour les professionnels des achats et les fabricants de dispositifs médicaux, la sélection d'un disque nébuliseur à mailles sans plomb représente désormais une nécessité stratégique plutôt qu’une mise à niveau facultative. Les réglementations du marché mondial, les politiques des établissements de santé et le positionnement concurrentiel convergent tous vers ce composant unique. Ce guide explore pourquoi, comment et quoi évaluer lors de la recherche de ces éléments critiques.
Pourquoi la conformité sans plomb est devenue non négociable dans l'atomisation médicale
Le paysage réglementaire qui stimule la transition de l’industrie
La directive RoHS sur la restriction des substances dangereuses représente l’un des changements réglementaires les plus importants dans la fabrication de dispositifs médicaux au cours des deux dernières décennies. Initialement mis en œuvre dans l'Union européenne, le RoHS et les cadres similaires se sont étendus à l'échelle mondiale, affectant non seulement les équipements médicaux destinés aux marchés de l'UE, mais également les systèmes exportés vers l'Amérique du Nord, l'Asie-Pacifique et les économies émergentes.
Les composants piézoélectriques traditionnels reposaient sur des formulations de titanate de zirconate de plomb (PZT) pour atteindre les coefficients de couplage élevés nécessaires à une conversion électromécanique efficace. La teneur en plomb variait généralement entre 45 et 65 pour cent en poids dans ces céramiques anciennes. Les nébuliseurs médicaux intégrant de tels composants se heurtaient à des obstacles à l'exportation, à des coûts de recertification réglementaire et à un risque de réputation sur des marchés soucieux de l'environnement.
La transition vers des technologies sans plomb n’est pas simplement une simple case à cocher de conformité. Les établissements médicaux mettent de plus en plus en œuvre des protocoles de santé et de sécurité environnementales (EHS) qui limitent l'approvisionnement en composants à des fournisseurs dont la fabrication est certifiée sans plomb. Les systèmes de santé qui gèrent les risques d'exposition pour leur personnel et leurs communautés ont commencé à rejeter les appareils dotés de matériaux existants, créant ainsi une pression de marché indépendante de la réglementation formelle.
Sécurité des matériaux dans l'administration de médicaments thérapeutiques
Au-delà de la conformité réglementaire, l’argument de la biocompatibilité répond à une réalité clinique : les aérosols pharmaceutiques doivent rester chimiquement inertes lorsqu’ils traversent le système de composants. Les céramiques contenant du plomb présentent deux dangers : une lixiviation potentielle dans des conditions acides (certains médicaments nébulisés sont sensibles au pH) et une contamination de surface lors de la fabrication ou de l'assemblage de l'appareil.
Les céramiques sans plomb à base de KNN éliminent complètement ces voies. Le niobate de potassium et de sodium offre des coefficients piézoélectriques comparables à ceux des matériaux PZT existants tout en n'introduisant aucun élément toxique dans la voie d'administration du médicament. Associée à un treillis en acier inoxydable 316L de qualité médicale, cette sélection de matériaux crée une plateforme biocompatible adaptée aux applications en contact direct avec le patient.
La couche de film de polyimide (PI) servant de surface au composant isole davantage l'actionneur en céramique de la chambre de médicament liquide, fournissant ainsi une barrière supplémentaire contre la migration du matériau. Cette conception multicouche reflète des décennies d’ingénierie de dispositifs médicaux axées sur l’élimination des interactions chimiques involontaires.
L'avantage du film polyimide : la précision grâce à l'ingénierie des matériaux
Stabilité thermique et résistance chimique
Les films polyimide représentent une classe de polymères hautes performances conçus pour résister aux environnements thermiques et chimiques extrêmes. Dans le contexte de l'atomisation médicale, les propriétés du film PI se traduisent directement par la fiabilité opérationnelle et la compatibilité avec les médicaments.
Les films PI maintiennent leur intégrité structurelle sur une plage de températures allant de moins 200 degrés Celsius à plus de 300 degrés Celsius. Cette fenêtre thermique englobe à la fois les conditions de stockage clinique (médicaments réfrigérés) et les protocoles de stérilisation (cycles d'autoclave atteignant généralement 121-132 degrés Celsius). Le matériau ne présente aucune transition de phase, instabilité dimensionnelle ou dégradation des propriétés mécaniques dans cette plage.
Les tests de résistance chimique démontrent que les films PI restent inertes contre un large spectre de formulations pharmaceutiques, notamment les solutions aqueuses, les suspensions alcooliques et les aérosols à base d'huile. Cette compatibilité empêche le composant d'altérer la chimie du médicament, ce qui reste critique pour les médicaments ayant une fenêtre thérapeutique étroite (corticostéroïdes inhalés, bronchodilatateurs, agents antimicrobiens).
Couplage vibratoire et uniformité des particules
Le principe d’atomisation des mailles dépend d’un contrôle précis des vibrations acoustiques. Lorsque la céramique piézoélectrique reçoit une excitation électrique à une fréquence de résonance (généralement 110-180 kilohertz pour les nébuliseurs médicaux), la membrane maillée oscille verticalement, créant des ondes de pression qui fragmentent le liquide en microgouttelettes.
La couche de film polyimide remplit une fonction mécanique essentielle dans ce processus. Il couple l'énergie vibratoire de l'actionneur en céramique à la structure maillée tout en atténuant simultanément le bruit et les harmoniques haute fréquence qui autrement produiraient des tailles de particules irrégulières. Considérez le film PI comme un modérateur de vibrations, garantissant que le maillage reçoit un apport d'énergie propre et cohérent sur toute sa surface.
Ce transfert d'énergie contrôlé est la raison pour laquelle les nébuliseurs médicaux incorporant des couches de film PI atteignent systématiquement des distributions granulométriques comprises dans la plage de 1,0 à 5,8 micromètres spécifiée par les normes de la pharmacopée. Les dispositifs utilisant des éléments en céramique non protégés présentent une plus grande variance, certaines fractions de particules dépassant la plage d'inhalation optimale et d'autres se regroupant trop densément pour une administration pulmonaire efficace.
Économie de la durabilité et de la réutilisabilité
Dans les milieux cliniques, en particulier dans les services de pneumologie et les établissements de soins respiratoires, les nébuliseurs servent souvent plusieurs patients dans le cadre de protocoles de désinfection. Le composant doit tolérer une exposition répétée à la stérilisation à haute température, au nettoyage par ultrasons et aux désinfectants chimiques.
Le film polyimide démontre une résistance supérieure à ces contraintes par rapport à la céramique non protégée. Le matériau ne devient pas cassant après les cycles d'autoclave, n'absorbe pas l'humidité qui compromettrait les propriétés électriques et ne développe pas de fractures de contrainte sur les bords exposés aux solutions de nettoyage alcalines.
Pour les hôpitaux et les cliniques gérant des équipements réutilisables, cette durabilité réduit directement le coût total de possession. Un seul produit de haute qualité puce d'atomisation médicale peut fonctionner de manière fiable pendant des centaines de cycles de stérilisation, alors que les composants dépourvus de film de protection PI doivent souvent être remplacés après 50 à 100 utilisations, ce qui augmente considérablement les dépenses en consommables.
La structure micro-maille : l'atomisation technique à l'échelle micrométrique
Remise à zéro de l'architecture de maillage et de la fabrication de précision
Le terme « maillage de remise à zéro » décrit une réalisation de fabrication plutôt qu'une caractéristique fonctionnelle. Chaque structure maillée contient des centaines d'ouvertures formées avec précision, allant généralement de 2,0 à 4,5 micromètres de diamètre, disposées selon des motifs géométriques optimisés pour la distribution des gouttelettes.
Atteindre une tolérance zéro dans ces ouvertures nécessite des processus d’usinage de précision ou d’électroformage en plusieurs étapes. Le substrat en acier inoxydable 316L commence comme une feuille plate, subit une gravure chimique ou un usinage par faisceau d'ions pour créer la géométrie initiale du trou, puis reçoit une finition de précision pour éliminer la rugosité de surface et la dérive dimensionnelle. La spécification de tolérance maintient généralement une variation de plus ou moins 0,2 micromètres, ce qui représente une précision équivalente au contrôle du diamètre des cheveux humains au millième de pouce près.
Pourquoi cette précision est-elle importante sur le plan clinique ? Envisagez un nébuliseur délivrant un bronchodilatateur à un patient asthmatique. La taille optimale des particules pour le dépôt dans les voies respiratoires inférieures varie de 2,5 à 5,0 micromètres. Des particules de plus de 6 micromètres se déposent dans les voies respiratoires supérieures et la bouche, gaspillant ainsi les médicaments. Les particules inférieures à 1,0 micromètre restent en suspension et sortent des voies respiratoires sans dépôt. Un maillage avec dérive d'ouverture provoque une génération de gouttelettes hétérogènes, gaspillant 15 à 25 % de la charge de médicament en raison de modèles de distribution inefficaces.
Implications cliniques de l'uniformité de la taille des particules
La physiologie respiratoire et la pharmacocinétique convergent au niveau du maillage. Lorsqu'un nébuliseur génère des particules uniformes alignées avec la fenêtre d'inhalation optimale, les résultats cliniques s'améliorent de manière mesurable. Les patients ont besoin de moins de tentatives d'inhalation pour atteindre des taux sanguins thérapeutiques, la durée du traitement diminue et les effets secondaires systémiques diminuent grâce à une administration locale plus efficace.
Pour la prise en charge de la maladie pulmonaire obstructive chronique (MPOC), cette efficacité se traduit par une meilleure observance du patient. Un traitement qui passe de 8 à 10 minutes à 5 à 6 minutes augmente la probabilité que les patients terminent le traitement, en particulier parmi les populations âgées ou ayant des troubles cognitifs.
Les structures en maille de précision minimisent également le gaspillage de médicaments. Les puces d'atomisation de haute qualité délivrent 90 à 95 pour cent de la dose prescrite au tissu cible, alors que les dispositifs à mailles irrégulières n'atteignent qu'une efficacité de 70 à 80 pour cent. Au cours d'une année, un service hospitalier utilisant 50 nébuliseurs peut économiser 20 à 30 pour cent des coûts des médicaments respiratoires grâce à la seule sélection des composants.
Reproductibilité et cohérence de fabrication
La qualité des dispositifs médicaux exige non seulement qu'un seul composant soit conforme aux spécifications, mais que chaque unité produite au cours d'un cycle de fabrication démontre des performances identiques. Cette reproductibilité exige un contrôle des processus dépassant largement les normes industrielles générales.
Des installations avancées mettant en œuvre un contrôle statistique des processus (SPC), une vérification de la qualité en cours de processus et une documentation de traçabilité garantissent que la géométrie de l'ouverture du maillage reste cohérente d'un lot à l'autre sur plusieurs années de production. Chaque composant fini reçoit une documentation sur les paramètres dimensionnels, les caractéristiques de réponse piézoélectrique et les mesures d'impédance électrique, permettant aux clients de vérifier les performances avant l'intégration dans les appareils finis.
Spécifications techniques et exigences d’intégration pour les achats
Composition des matériaux de base et paramètres de performance
Comprendre les spécifications des composants permet de prendre des décisions d’approvisionnement éclairées et facilite les discussions techniques avec les partenaires fabricants. Le tableau suivant résume les paramètres essentiels qui distinguent les appareils hautes performances Puce de mise à zéro de maille sans plomb PI solution :
| Paramètre | Spécification | Importance clinique |
|---|---|---|
| Matériau céramique piézoélectrique | KNN (niobate de potassium et de sodium) | Conformité sans plomb, biocompatible |
| Couche de protection de surface | Film polyimide (PI) | Isolation chimique, stabilité thermique |
| Substrat maillé | Acier inoxydable 316L | Résistance à la corrosion, biocompatible |
| Diamètre d'ouverture du maillage | 2,0-4,5 micromètres | Contrôle la distribution granulométrique |
| Tolérance dimensionnelle | /- 0,2 micromètres | Assure l’uniformité sur le maillage |
| Plage de température de fonctionnement | -200 à 300 degrés Celsius | Couvre le stockage et la stérilisation |
| Fréquence de résonance | 110-180 kilohertz | Optimisé pour la génération d'aérosols |
| Conformité réglementaire | Certifié RoHS, vérifié sans plomb | Exportation et acceptation des installations |
Scénarios d'application et compatibilité des appareils
Alors que les nébuliseurs médicaux représentent le principal segment d’application, la technologie d’atomisation à mailles sans plomb dessert plusieurs marchés thérapeutiques et de consommation :
- Systèmes d'administration pulmonaire médicale : inhalateurs pour l'asthme, nébuliseurs pour la MPOC, générateurs d'aérosols pour la mucoviscidose
- Immunothérapie respiratoire : Plateformes de vaccination délivrant des antigènes avec adjuvant à la muqueuse respiratoire
- Appareils de beauté et d'esthétique : systèmes d'hydratation du visage, plateformes de micro-brumisation, délivrance de sérum cosmétique
- Systèmes d'humidification : humidificateurs à ultrasons pour environnements résidentiels et cliniques
- Aromathérapie et traitement de l'air : diffusion d'huiles essentielles, intégration de la purification de l'air
Chaque segment d'application présente des conditions de fonctionnement distinctes. Les dispositifs médicaux exigent la plus haute précision et compatibilité de stérilisation, tandis que les applications de beauté grand public donnent la priorité à la cohérence esthétique et au fonctionnement silencieux. Les équipes d'approvisionnement doivent communiquer leur cas d'utilisation spécifique pour garantir que la sélection des composants répond aux paramètres critiques de l'application.
Considérations relatives aux commandes et stratégie de chaîne d'approvisionnement
Lors de la planification de l'approvisionnement en composants, plusieurs facteurs pratiques influencent les délais de livraison, la structure des coûts et la sécurité de l'approvisionnement :
- Quantités minimales de commande (MOQ) : varient généralement de 5 000 à 50 000 unités en fonction de la complexité de la personnalisation et du calendrier de production.
- Disponibilité des échantillons : la plupart des fabricants prennent en charge les tests de pré-production avec de petites quantités d'échantillons, permettant une validation avant un engagement complet
- Variation du délai de livraison : les configurations standard nécessitent généralement 8 à 12 semaines entre la confirmation de la commande et la livraison, avec des options accélérées disponibles à des prix plus élevés.
- Flexibilité de personnalisation : le diamètre de l'ouverture du maillage, la fréquence de résonance et le type de connecteur électrique peuvent être ajustés, mais les modifications nécessitent un délai d'ingénierie supplémentaire
- Documentation et certification : les applications médicales nécessitent une documentation complète de traçabilité, des certificats de matériaux et des rapports de tests, ce qui ajoute des délais administratifs.
Comparaison des performances : technologie sans plomb par rapport aux architectures de composants héritées
Comprendre la différence de performances entre les composants de maillage modernes sans plomb et les anciens systèmes à base de plomb clarifie la justification technique et commerciale de la transition industrielle. La comparaison suivante aborde les indicateurs de performance clés pertinents pour les fabricants de dispositifs médicaux et les professionnels des achats :
| Mesure de performances | Technologie sans plomb (KNN) | Technologie PZT héritée |
|---|---|---|
| Coefficient de couplage piézoélectrique | 0,68-0,72 | 0,70-0,74 |
| Efficacité d'atomisation | 92-96 pour cent | 88-94 pour cent |
| Cohérence granulométrique (CV) | 8-12 pour cent | 12-18 pour cent |
| Tolérance du cycle de stérilisation | 500 cycles | 200-300 cycles |
| Conformité réglementaire Barriers | Aucun pour les principaux marchés | Re-certification RoHS requise |
| Risque de migration important | Éliminé par conception | Lessivage potentiel du plomb sous stress pH |
| Coût de possession à long terme | Inférieur en raison d'une réutilisation prolongée | Fréquence de remplacement des composants plus élevée |
La comparaison révèle que les technologies modernes sans plomb éliminent non seulement les obstacles à la conformité, mais offrent également des améliorations mesurables des performances dans les paramètres les plus pertinents pour les résultats cliniques : l'efficacité de l'atomisation et la cohérence de la taille des particules. Ces améliorations reflètent des décennies de progrès en science des matériaux dans le développement de céramiques piézoélectriques qui égalent ou dépassent les propriétés de leurs prédécesseurs contenant du plomb.
Foire aux questions sur les puces de mise à zéro de maillage sans plomb PI
Q1 : Comment la conception sans plomb affecte-t-elle les performances d'atomisation par rapport aux composants traditionnels ?
Les céramiques modernes sans plomb à base de KNN atteignent des coefficients piézoélectriques compris entre 95 et 98 % par rapport aux matériaux PZT existants. Lorsqu'ils sont combinés à une ingénierie de maillage de précision et à un film de protection en polyimide, les composants sans plomb démontrent souvent une cohérence d'atomisation supérieure. La couche de film PI améliore réellement les performances en fournissant un couplage vibratoire plus contrôlé que les surfaces céramiques non protégées. Des études cliniques ont montré que les nébuliseurs modernes sans plomb atteignent une uniformité de taille de particules égale ou supérieure, ce qui se traduit directement par de meilleurs résultats thérapeutiques et une réduction du gaspillage de médicaments.
Q2 : Puis-je demander des échantillons avant de m’engager dans une commande groupée ?
Oui. La plupart des fabricants prennent en charge des exemples de programmes spécialement conçus pour la validation de pré-production. Les quantités d'échantillons varient généralement de 100 à 1 000 unités, ce qui est suffisant pour l'intégration de la conception, la caractérisation électrique, les tests de compatibilité de stérilisation et l'évaluation clinique initiale. Les délais de livraison des échantillons sont généralement de 3 à 4 semaines à compter de la confirmation de la commande. La disponibilité de cet échantillon élimine le risque d'achat et permet à votre équipe d'ingénierie de vérifier les performances par rapport aux exigences de l'application avant de finaliser les engagements de volume. Lorsque vous demandez des échantillons, fournissez les spécifications de l'application, notamment la fréquence de résonance prévue, la taille de l'ouverture des mailles et la fréquence d'exposition de stérilisation, afin de garantir que les composants de l'échantillon correspondent à vos exigences de production.
Q3 : Quelle quantité minimum de commande dois-je prévoir ?
Les quantités minimales de commande (MOQ) varient en fonction du niveau de personnalisation et du calendrier de production. Les configurations standard comportent généralement des valeurs MOQ de 10 000 à 25 000 unités, permettant aux fabricants d'établir des cycles de production efficaces et de justifier les coûts d'installation. Les composants hautement personnalisés (géométrie de maillage non standard, interfaces électriques spécialisées ou cibles de fréquence rares) peuvent nécessiter des valeurs MOQ plus élevées, atteignant parfois 50 000 unités. À l’inverse, les fabricants peuvent proposer un MOQ réduit pour les composants qui s’alignent sur leurs plates-formes de production existantes. Une discussion directe avec les équipes d’ingénierie commerciale permet souvent d’identifier des solutions qui équilibrent vos besoins en volume avec l’économie de production.
Q4 : À quels délais dois-je m'attendre pour les commandes de production ?
Les délais de livraison standard pour les configurations établies sont généralement de 8 à 12 semaines entre la confirmation du bon de commande et la livraison. Ce calendrier englobe l'approvisionnement en matériaux, la fabrication de précision, les tests de vérification de la qualité et la préparation de la documentation. Des options de livraison accélérée peuvent être disponibles à un prix majoré pour une livraison dans un délai de 6 à 8 semaines. Pour les composants personnalisés nécessitant des modifications de conception ou un nouvel outillage, les délais de livraison peuvent s'étendre jusqu'à 16 à 20 semaines. L'expédition internationale nécessite généralement 2 à 4 semaines supplémentaires en fonction de la destination et du traitement douanier. Lors de la planification des lancements de produits ou des activités de la chaîne d'approvisionnement, tenez compte de ces délais et communiquez l'urgence lors de l'évaluation initiale du fournisseur afin d'identifier les partenaires d'approvisionnement les plus rapides.
Q5 : Comment puis-je m'assurer que les échantillons répondent aux exigences de ma demande ?
Une évaluation complète de pré-production comprend des tests électriques, mécaniques et de compatibilité. Demandez que les échantillons de composants incluent des mesures d'impédance, une caractérisation de la fréquence de résonance et une documentation sur la compatibilité de la stérilisation. Intégrez des échantillons dans votre appareil assemblé et effectuez des tests fonctionnels dans des conditions de fonctionnement réelles. Évaluer la distribution granulométrique à l’aide de la diffraction laser ou d’autres méthodes analytiques appropriées. Évaluez la cohérence des vibrations sur des périodes d’exécution prolongées et vérifiez la tolérance de stérilisation si votre application implique des appareils réutilisables. La plupart des fabricants professionnels fournissent une documentation technique complète à l'appui de ces activités de validation et peuvent recommander des laboratoires d'essais tiers si une vérification indépendante est requise.
Q6 : Comment la conformité RoHS et sans plomb est-elle vérifiée ?
Les fabricants réputés fournissent une documentation de conformité complète, notamment des certificats de composition des matériaux, des certifications de processus de fabrication et des résultats de tests tiers confirmant l'absence de substances restreintes. Demandez une vérification spécifique que les certifications couvrent toutes les substances restreintes répertoriées dans les directives RoHS applicables (plomb, cadmium, mercure, chrome hexavalent et retardateurs de flamme bromés). La documentation doit également vérifier que les processus de fabrication maintiennent l'intégrité sans plomb tout au long de la production et de l'assemblage. Pour les applications liées aux dispositifs médicaux, les organismes de réglementation peuvent exiger une traçabilité étendue aux fournisseurs de matières premières, ce qui nécessite une documentation complète sur la chaîne de traçabilité. Les fabricants professionnels conservent cette documentation comme pratique commerciale standard.
Q7 : Ces composants peuvent-ils être personnalisés pour des exigences spécifiques en matière de fréquence ou de maillage ?
Oui, dans le cadre de contraintes techniques raisonnables. La fréquence de résonance peut être ajustée en modifiant l'épaisseur de la céramique ou la composition de la couche de support, permettant généralement des plages de fréquences allant de 80 à 200 kilohertz. Le diamètre et la géométrie de l'ouverture du maillage peuvent être personnalisés pour obtenir des distributions granulométriques cibles pour des applications thérapeutiques spécifiques. Cependant, la personnalisation nécessite du temps de conception technique et peut nécessiter de nouveaux ajustements d'outillage ou de processus de fabrication, ce qui entraîne généralement des prix de composants plus élevés et des délais de livraison plus longs. Les configurations standard optimisées pour les applications de nébulisation médicale représentent le choix le plus rentable pour la production en volume. Si votre application nécessite une personnalisation, fournissez des spécifications détaillées et des objectifs de performances pour permettre aux fabricants de développer des solutions rentables.
Q8 : Quelles méthodes de stérilisation sont compatibles avec ces composants ?
Les composants en maille sans plomb PI tolèrent plusieurs modalités de stérilisation couramment utilisées dans le traitement des dispositifs médicaux. La stérilisation en autoclave à 121-132 degrés Celsius représente la méthode la plus courante et n'impose aucune limitation sur la fiabilité des composants. La stérilisation chimique à l’oxyde d’éthylène ou d’autres stérilisants en phase vapeur est entièrement compatible. L’exposition aux radiations gamma ne présente aucun problème de dégradation. Le nettoyage par ultrasons dans des solvants aqueux ou organiques est compatible et même bénéfique pour éliminer les médicaments résiduels avant la stérilisation. Lors de la planification de protocoles de stérilisation des dispositifs réutilisables, engagez les fabricants à vérifier que les désinfectants chimiques spécifiques et les paramètres d'exposition thermique correspondent aux spécifications des composants, garantissant ainsi une durée de vie prolongée pour les applications cliniques.
Considérations stratégiques pour les fabricants d'appareils et les professionnels des achats
La transition vers une technologie d’atomisation à mailles sans plomb représente un changement fondamental dans la manière dont les fabricants de dispositifs médicaux abordent l’approvisionnement en composants, la conformité réglementaire et les performances cliniques. Les puces de mise à zéro de maillage sans plomb PI incarnent cette transition, offrant des améliorations simultanées en matière de sécurité, de précision et d'acceptation réglementaire.
Pour les équipes d’approvisionnement évaluant les options de composants, le cadre décisionnel doit englober l’alignement réglementaire, l’efficacité clinique, la fiabilité de la chaîne d’approvisionnement et le coût total de possession. Les anciens composants contenant du plomb échouent de plus en plus aux critères réglementaires et se heurtent à des obstacles commerciaux dans les régions soucieuses de l'environnement. Les alternatives modernes sans plomb éliminent non seulement ces obstacles, mais démontrent des améliorations mesurables des performances dans les paramètres les plus pertinents pour les résultats cliniques.
Lorsque vous engagez des fabricants pour la qualification et l’approvisionnement de composants, donnez la priorité à la documentation technique, aux preuves de traçabilité et à la validation des échantillons plutôt qu’aux négociations axées sur les prix. Les composants qui permettent une uniformité supérieure de la taille des particules et une durabilité de stérilisation réduisent en fin de compte les coûts totaux du système en améliorant les résultats cliniques et en prolongeant la durée de vie des dispositifs. Une prime modeste pour les composants hautes performances est généralement récupérée grâce à une meilleure observance du patient, une réduction du gaspillage de médicaments et une diminution de la fréquence de remplacement lors du déploiement clinique.
Pour les équipes d’approvisionnement prêtes à aller de l’avant avec l’évaluation des composants, un engagement direct avec des partenaires de fabrication offrant une assistance technique complète, des exemples de programmes et une documentation de conformité représente la voie à suivre la plus efficace. Demandez des fiches techniques, de la documentation réglementaire et des quantités d’échantillons appropriées pour la validation de pré-production. Communiquez clairement les exigences de votre application, y compris l'architecture de l'appareil prévue, l'exposition thermique, la compatibilité des médicaments et le calendrier des volumes. Cette approche collaborative établit les bases d'une relation d'approvisionnement fiable fournissant des composants optimisés pour vos exigences spécifiques d'application clinique ou grand public.
Produits connexes
-
Plateau de brumisation pour humidificateur d'aromathérapie, carte PCB à cinq têtes, carte de pilote à 10 têtes
-
Nébuliseur médical pour inhalation, respirateur, nébuliseur monté sur la tête, pilote PCB B
-
Plateau d'atomiseur à maille médicale PCB, atomiseur électronique pour arrêter de fumer, carte de pilote PCB
-
Carte de pilote pour humidificateur, carte PCB en croissant, fonction de synchronisation 2/4h, 1.5W
-
Membrane PI en polyimide M16-108KHZNébuliseur à micro-mailles en mailleNébuliseur médicalNébuliseur à mailles ultrasoniquesNébuliseur par inhalation microporeux de 3 μm avec disque de nébulisationConsommation d'énergie1 ~ 1,5 W
-
Membrane en polyimide PI M16-108KHZNébuliseur à micro-mailles en mailleNébuliseur médicalNébuliseur à mailles ultrasoniquesDisque de nébuliseur microporeux de 3 μm pour nébuliseur inhalateur
-
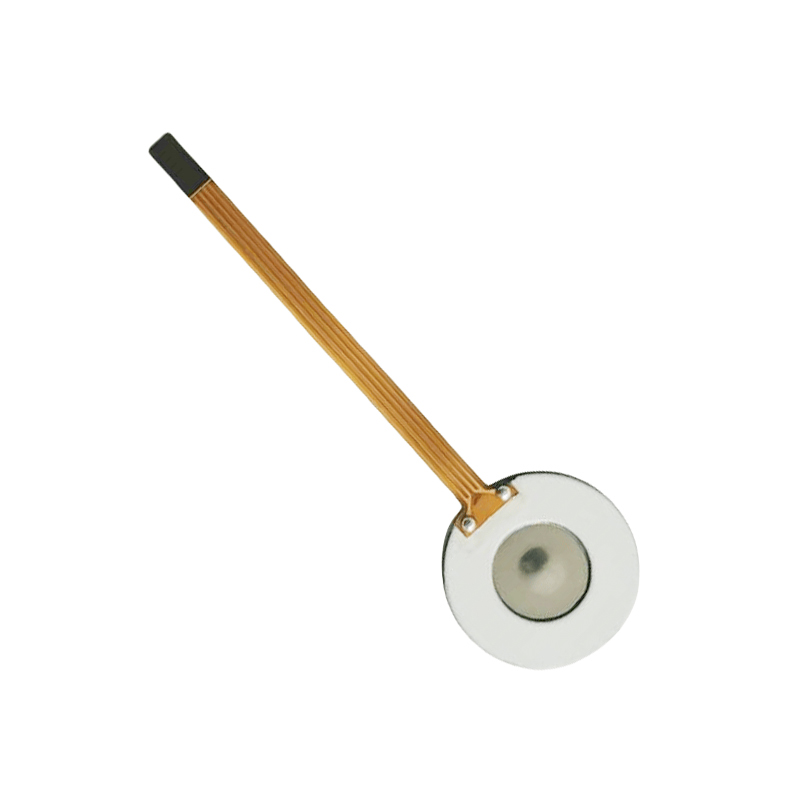
Membrane en polyimide PI M16-110KHZNébuliseur à micro-mailles en mailleNébuliseur médicalNébuliseur à mailles ultrasoniquesDisque de nébuliseur microporeux de 3 μm pour nébuliseur par inhalation
-
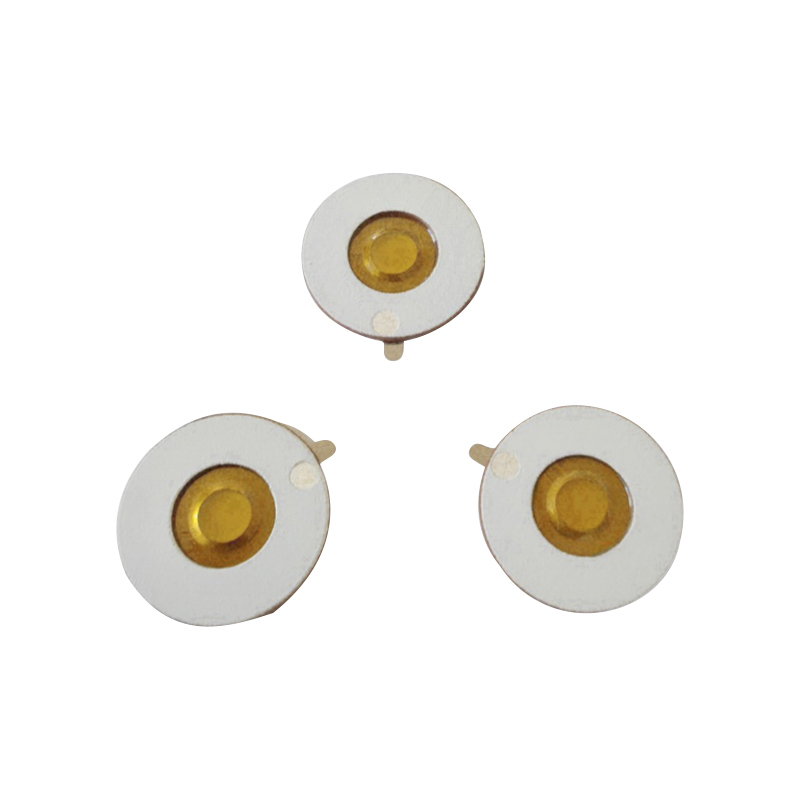
Membrane PI en polyimide M16-108KHZNébuliseur à micro-mailles en mailleNébuliseur médicalTablette de nébuliseur à mailles ultrasoniquesPlateau de nébuliseur de budésonide pour inhalation microporeuse de 3 μm
- Liens rapides
- Produit
- À propos
- Application
- Nouvelles
- Contact
- Liens produits
- Atomiseur piézo-électrique à mailles médicales
- Atomiseur piézo-électrique à film polymère PI
- Atomiseur piézo-électrique à mailles sans plomb KNN
- Puce de mise à zéro de maillage sans plomb PI
- Atomiseur piézo-électrique à micro-mailles pour chauffage
- Atomiseur piézo pour ventilateur/humidification/beauté
- Transducteur d'atomisation ultrasonique
- Atomiseur piézo ultrasonique haute fréquence
- Atomiseur piézo-électrique avec capteur de production d'énergie et de chauffage
- Conception de PCB d'atomiseur piézo-médical
- Technologie de traitement de micro-trous au laser de précision
- Contact
-
Bâtiment 1, Fortune Star 2, n°311 Huanzhen North Road, ville de Chang'an, ville de Haining, province du Zhejiang, Chine.

-
+86-18006619680

-
+86-13777879680

-
Felix@saidapiezo.com

riney@saidapiezo.com
yugao@saidapiezo.com
emily@saidapiezo.com
dean@saidapiezo.com -
Felix: +86 18157327658

John: +86 18957351358
Emily: +86 18957339358
Dean: +86 15356418868
- Mobile